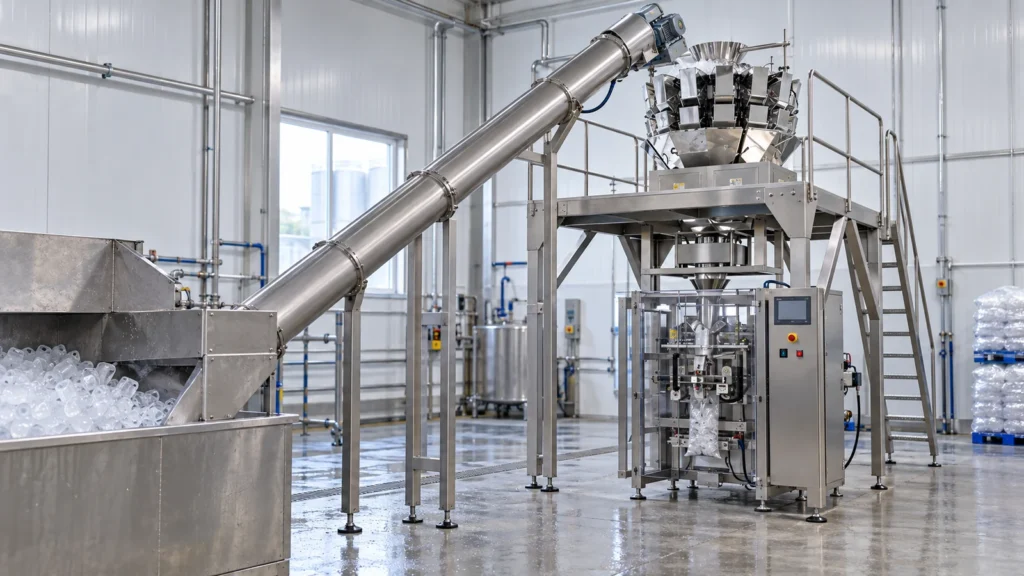
冰输送系统将散装冰从制冰机或储冰箱输送至称重、分装或装袋工位。在袋装冰生产厂中,它们连接生产与包装环节,并以所需速率向生产线供冰。
输送设备的选择取决于冰的类型、输送路径、峰值包装速率以及清洁维护的便利性。以下各节将对比三种常见输送方式,并按冰从生产、储存到装袋的流程顺序进行说明。
什么是冰输送系统?
冰输送系统在不同工艺阶段之间运送散装冰,并协调各设备之间的物料交接。制冰机制冰,称重设备计量分装,装袋机完成封装。
冰厂可将其制冰机与 储冰与包装设备以及独立的卸冰与称重系统配套使用。即使各单元集成于一条生产线,每个阶段仍具有各自明确的功能。
冰输送系统的主要类型
螺旋式、皮带式和气力式输送机适用于不同的输送路径与冰况。所需输送流量也是确定适用系统的关键因素。
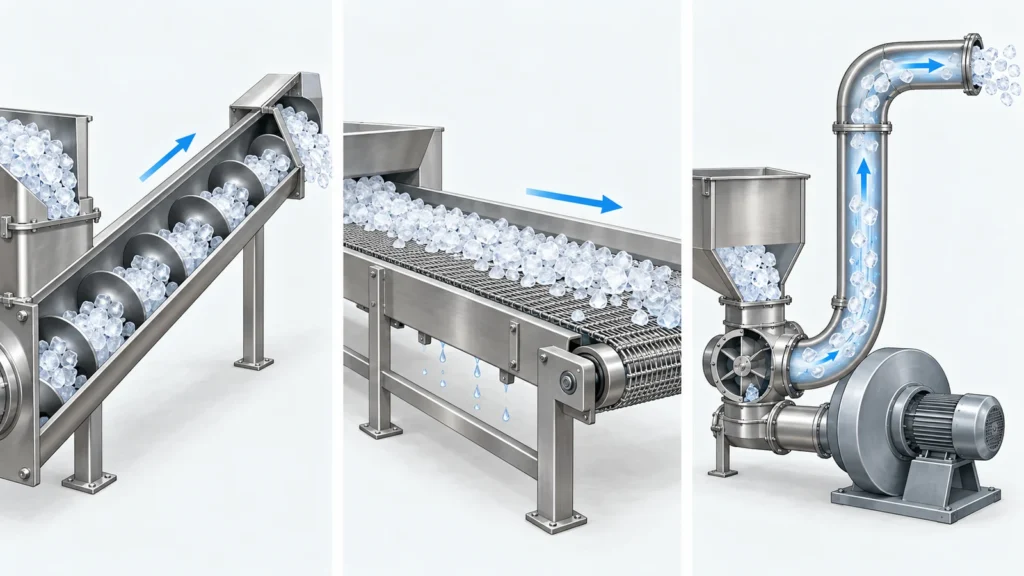
螺旋式输送机
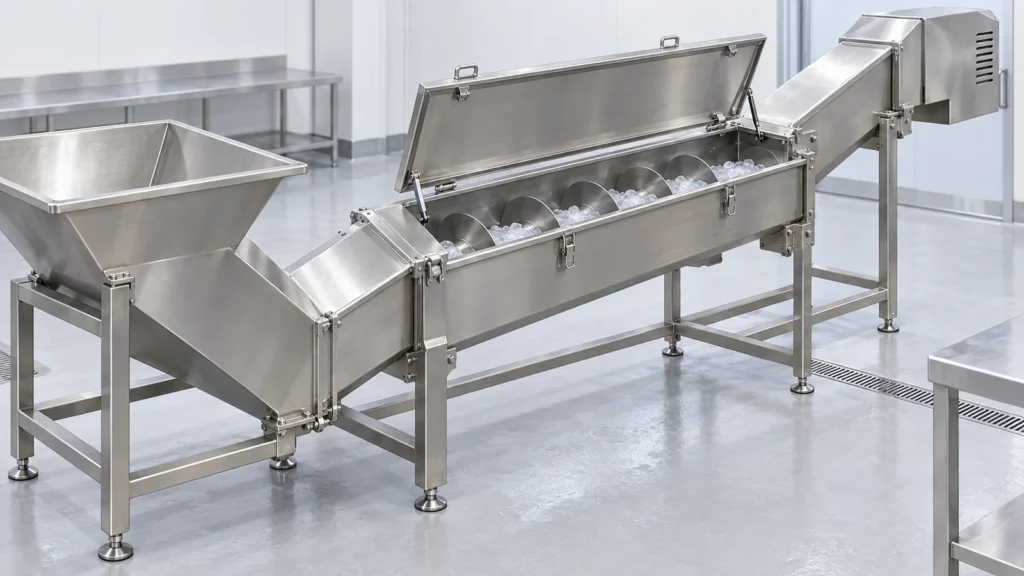
通过旋转的螺旋叶片推动冰沿槽体或管体前进。其封闭式输送路径适用于从储冰箱出口等受控位置进行紧凑型输送。输送能力取决于螺旋直径、螺距、转速、填充率及倾角。若螺旋尺寸偏小或填充过满,可能导致冰破碎成碎屑,因此需同步选配螺旋本体及其进料装置。
皮带式输送机
依靠移动皮带沿开放式路径输送冰。皮带式适用于较长距离的水平输送,在表面结构与侧挡板经专门设计时亦可应对倾斜输送。网状皮带允许融水及细小冰粒穿过。加装防护罩可防止冰受热、淋雨或污染。
气力输送
利用鼓风机驱动气流,使冰在管道内随气流输送。旋转式气锁阀或其他类似进料装置控制冰进入输送管线。气力输送系统可实现长距离输送、跨越高程变化或向多个卸料点供料。气流参数与管道布局必须适配冰的尺寸与形状。高速气流可能造成冰体碰撞破碎,而温度过高或湿度过大的空气则会加剧冰的融化。
冰输送系统在包装流程中的作用
输送系统连接运行速率可能不同的设备:制冰机、储冰设备、称重设备及装袋机。储冰设备可在包装需求波动时缓冲生产节奏,前提是卸冰路径能在包装时段内提供足够快的供冰速率。
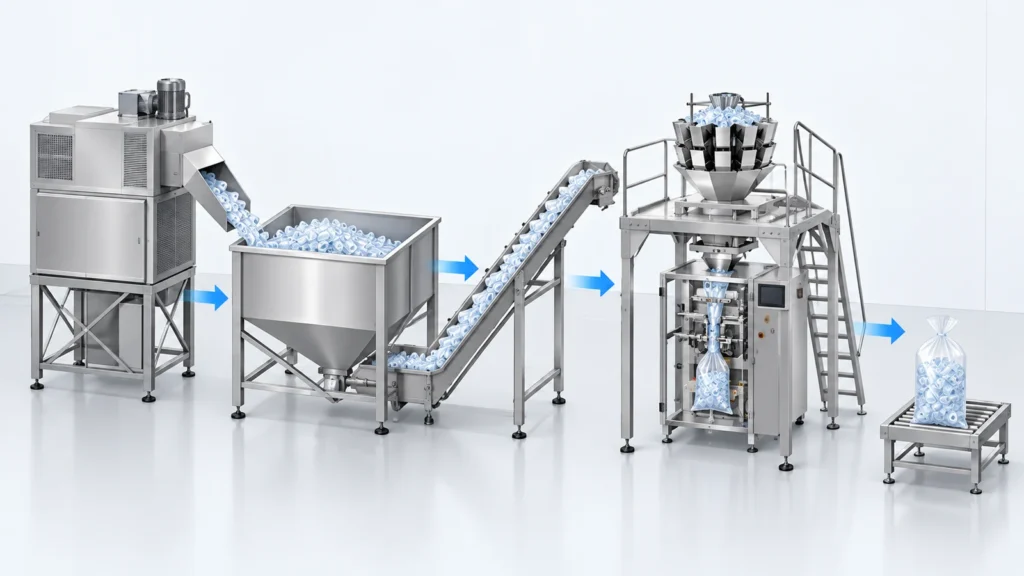
将冰从制冰机输送至储冰设备
收获时,冰块经溜槽或输送带离开制冰机,进入储冰箱或储冰间。储冰系统可在包装需求高峰期缓冲连续生产,前提是卸冰系统能以所需速率向包装机供冰。在管冰厂中,该 制冰至包装流程连接制冰机、储冰设备、卸冰系统及自动装袋机。
散装冰在储存过程中可能发生结块或搭桥现象,因此大型系统可能需要机械式卸冰装置,以移除仅靠重力无法清除的冰块。当储冰满载时,料位控制系统可暂停制冰或切换冰流方向。
将冰从储冰设备输送至称重与装袋工序
输送带将冰从储冰设备出料口运至称重料斗或包装机进料口。称重系统按目标质量进行分料,装袋机完成每袋的填充与封口。在袋装冰生产线上, 冰袋包装机接收输送带供料,因此其进料口设计及峰值进料能力须与输送带的供料速率相匹配。
如何使输送带供料速率匹配包装需求
应按最繁忙的包装时段对整条输送路径进行选型设计。仅凭日产量数据无法判断输送带、储冰卸料系统、称重料斗及装袋机是否可持续满足所需速率。
匹配输送带供料速率
根据需包装的冰质量及可用时间计算输送带供料速率:
所需平均供料速率 = 需包装冰质量 ÷ 包装时间
例如,若某生产线需在六小时包装窗口内完成6,000 kg冰的包装,则其平均供料速率为1,000 kg/h。若因停机休息或换模导致实际运行时间缩短,则应在计算中采用更短的运行时间。还需计入同一储冰设备向其他用冰设备供料的需求。随后,同样采用峰值时段对比法评估 装袋能力与制冰厂输出能力.
保障称重料斗持续供料
称重料斗需储备足量可用冰,以确保在输送带补料期间持续完成填充作业。其工作容量应依据包装机取料速率及补料间隔设定。需确认冰块可顺畅卸出,无搭桥或结块现象。料位或重量传感器可在料斗即将溢出前发出补料指令,并停止上游供料。
同步整线控制系统
协调输送机、装袋机和称重料斗的控制。当料斗满载或下游发生故障时,立即停止 incoming 冰块输送,防止堆积。当产线准备就绪后,可通过低料位信号重新启动供料。正常停机时,先停止 incoming 冰块输送,待螺旋输送机排空后再停运其驱动装置。须配备急停开关,确保可立即停机。
包装产线上哪些条件会影响输送机选型?
输送路径布局、冰块状态、清洗可达性及安全要求均会影响输送机选型。
输送路径与转运点
绘制从储冰出口至装袋机的完整路径,包括高程变化、弯道、分支点及卸料位置。过急的转弯、陡降段及额外的转运点会加剧磨损、导致洒漏或冰块破碎。须预留足够空间,便于检查和清洁溜槽、盖板及转运接头。
转运过程中的冰块品质
冰块形状、尺寸及表面含水量影响其流动特性。需根据所处理冰块的特性匹配输送机运行速度与结构几何参数,因单一设计未必适用于所有冰型。应减少不必要的跌落与急剧过渡。对于气力输送管线,需匹配气流速度与弯道设计以适配冰块尺寸,从而限制冲击损伤。
清洗可达性与食品接触材料
食品接触部件所用材料与结构须满足湿式工况及相应清洗方式的要求。输送带、料槽、接头、溜槽及料斗均须具备检查与清洗可达性。不锈钢为常用材质,其他材料亦可能适用。依据美国联邦法规21 CFR Part 117要求,用于食品制造、加工、包装或贮存的设备必须具备充分的可清洁性并得到妥善维护;食品接触表面须具备耐腐蚀性且适用于预期用途;输送系统须设计为能持续保持清洁与卫生状态。
在明确输送路径、清洗方式及安全需求后,可将拟定布局与产线峰值供料速率进行校核。 请提交项目技术规格书,内容包括冰型、峰值供料速率、输送路径及高程变化、包装节拍等,以便评估输送机产能及控制接口。
常见问题解答
哪些输送机部件需定期检查?
检查影响冰块输送、容纳及作业人员安全的部件。检查螺旋输送器叶片、轴承、密封件和驱动装置;皮带跑偏、张紧度、接头及刮板;以及气动鼓风机、气锁、软管和接头。同时检查溜槽、料斗、传感器、防护罩及停机装置。根据运行负荷、观察到的磨损情况以及设备制造商的维护计划设定检查周期。
一条冰输送线能否为多条包装线供料?
可以,前提是该共用输送线能够满足各条包装线同时达到的峰值需求,且其分支结构能对每条线进行定向与流量控制。请先确认每条输送路径所需的进料速率,再决定当某一台包装机停止运行时应如何响应。若分支结构无受控机制,则可能导致某条包装线缺冰,或共用输送线发生堵塞。
包装线冰输送机需配备哪些安全装置?
应对可接触的运动部件及挤压点加装防护罩,并在作业人员可触及位置设置紧急停机装置。在清除堵塞或维修设备前,须隔离危险能量。长距离皮带输送机可在整条输送线沿线配置紧急停机拉绳。在美国通用工业领域,《美国职业安全与健康管理局(OSHA)29 CFR 1910.212》规范机械设备防护要求,而1910.147则规定了在受控维修与保养作业期间对危险能量的管控要求。