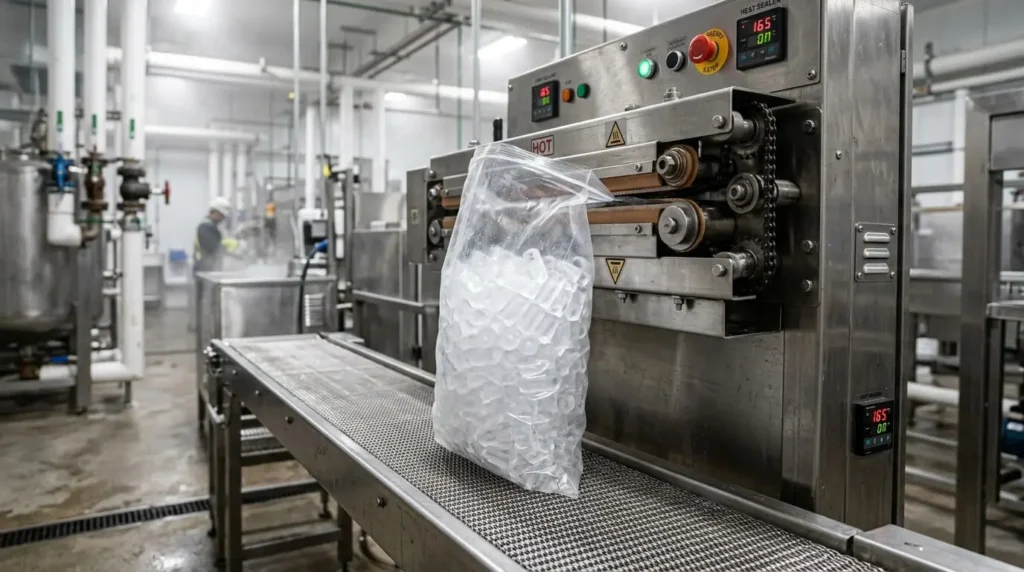
在比较价格前,需从三个核心指标评估冰袋封口机:袋型适配性、低温仓储环境下的封口耐久性,以及持续包装速度。该设备必须能在您实际生产流程中稳定处理已装填的冰袋。对制冰厂而言,成功安装意味着在连续班次作业中实现无泄漏封口,并具备可预测的人工需求与低维护要求。
对比冰袋封口方式
选择封口方式时,需综合权衡薄膜规格、目标封口强度及整条包装线的人工需求。
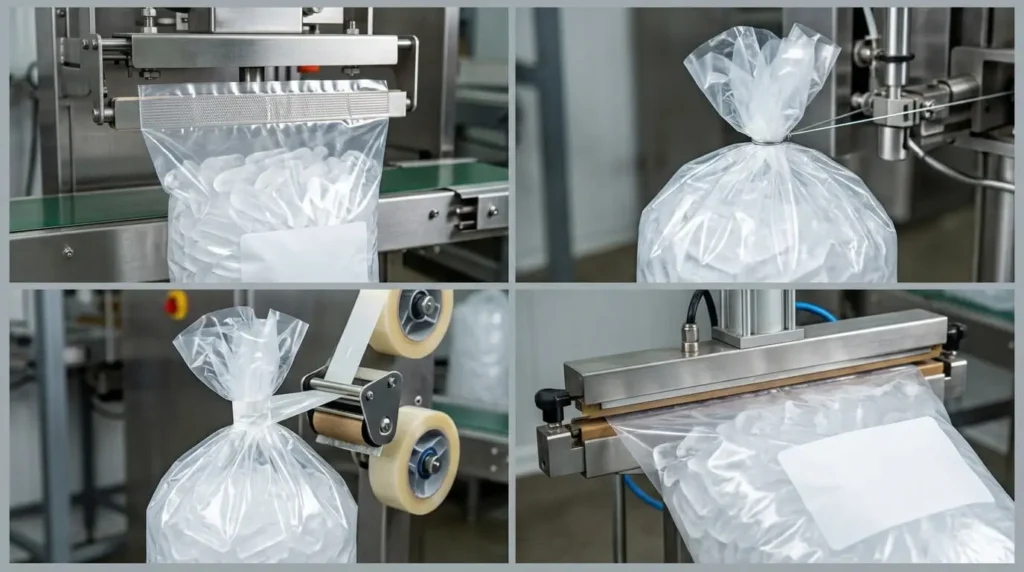
| 封口方式 | 适用场景 | 主要局限性 |
| 胶带封口 | 人工装袋且接受袋口收拢式封口的场合 | 无法形成连续熔融封口 |
| 金属丝封口 | 已在成熟制冰包装线上实现机械化封口的兼容袋型 | 需消耗封口耗材,且袋口呈送方式须匹配 |
| 脉冲热封 | 单个袋体,采用兼容薄膜且操作人员可稳定手动处理的场合 | 定位、封口与冷却环节共同影响完整循环周期 |
| 连续带式热封 | 袋体支撑与呈送状态稳定的重复性包装作业 | 需兼容薄膜、输送带精准对齐及受控进料 |
| 热风封口 | 工业包装线上使用的兼容聚乙烯冰袋 | 需配备适宜的袋体导向装置,并协调控制温度、气流与运行速度 |
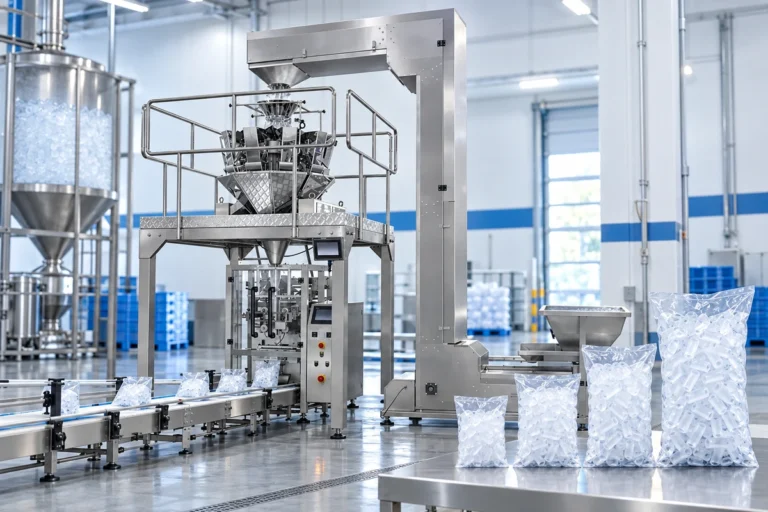
独立式封口机仅适用于预先装填完成的冰袋。若上游称重与人工装袋构成产线主要瓶颈,则应考虑采用 全自动管冰包装线集称重、制袋、填充与输送功能于一体的全自动包装系统。仅升级封口机无法解决填充工序效率低下的问题。
确认与您所用冰袋的兼容性
在评估硬件前,请先验证您的冰袋薄膜材质、物理尺寸及装填重量与封口机构的匹配关系。
冰袋材质与厚度
薄膜成分决定热封机能否实现可靠粘接。请向供应商提供精确的薄膜规格、厚度范围及实物样品,而非“塑料袋”等笼统描述。由于低温冰块与冷凝水会快速带走封口区域热量,需对材料进行实测,以确定经验证的运行温度与热封时间窗口。温度过高会削弱薄膜边缘强度,温度不足则导致封口强度不足,在托盘堆叠压力下易爆裂。
冰袋与封口尺寸
将机器的封口长度与压平后袋口的宽度相匹配,并考虑侧边褶皱。带褶皱的袋子在边缘处使薄膜层数加倍,因此需在整个双层和四层区域施加均匀压力,以防止未熔合而形成泄漏通道。
区分封口长度(袋口跨度)与封口宽度(熔合带厚度)。虽然足够的封口宽度可提升抗爆破能力,但无法弥补因夹入冰粒、褶皱或加热器校准错误所导致的问题。
袋重与顶空
装满冰的袋子在封口过程中需有稳固的底部支撑,以防重量偏移导致袋口变形。须保留充足的顶空(冰面至袋口的未填充空间),确保袋口能平整、顺畅地进入封口钳口,避免卡住冰块。
人机工程学同样影响持续产能。当使用 半自动管冰包装机时,操作员需将每个装满的袋子从滑槽提起并引导至封口机。应合理设定转移高度,以最大限度减少操作疲劳,并防止长时间作业中出现封口错位。
计算您工厂所需的封口速度
封口工位的选型需综合平衡日冰产量、压缩后的发货排程及特定袋型规格。产能计算应基于实际发货窗口,而非全厂日产量吨数。小规格零售袋每吨所需封口次数远高于大规格集装袋,因此须对每个SKU单独计算。
- 平均每小时袋数 = 计划包装的冰量(kg) ÷ 每袋重量(kg) ÷ 可用包装工时
峰值需求通常高于该平均值。若仅依据额定24小时 管冰生产能力来配置包装工位,当工厂连续采冰但大部分包装集中于短暂的早班时段时,将造成瓶颈。
应在实际人员配置条件下,以每分钟产出合格成品袋数量来验证封口机速度。标称输送带速度(米/分钟)不等于实际包装速率,因袋间距、人工操作及换型时间等因素均会影响最终效率。
将封口机集成至现有生产线
成功实现产线集成取决于袋体输送顺畅、控制界面直观、动力供应可靠以及日常清洁维护便捷。
袋子支撑与对齐
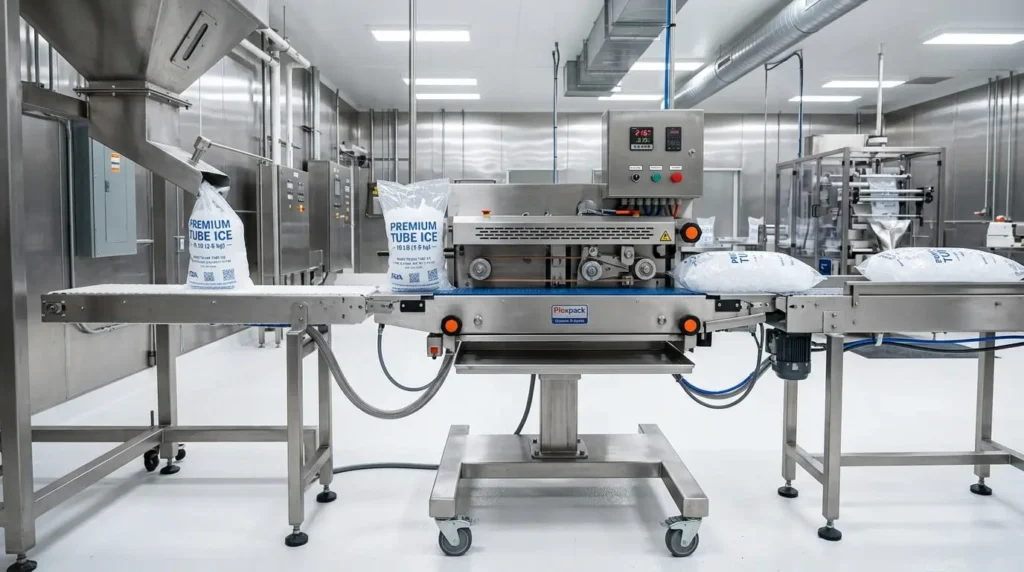
输送带或底座必须能承受装满物料后袋子的全部重量,使封口机构可在无张力状态下引导并闭合袋口。请核实灌装工位与封口机之间的过渡高度及连接桥板。若重袋在传输间隙处下垂或倾斜,袋口将偏离对准位置,导致封口歪斜或不完整。
控制与换型
控制系统应支持温度、输送带速度及停线联动等参数的简易调节。对于需在零售规格与商用规格袋型之间频繁切换的工厂,请确保导轨与输送带高度具备快速、免工具调节功能,并配有清晰标识。冗长的换型过程将迅速抵消高速设备带来的产能提升。
公用设施与安装空间
请确认电气参数(电压、相数及连续加热元件的总功率)以及气动封口装置所需的压缩空气参数(CFM与PSI)。在多供应商集成产线中,须全面开展 包装线配置审查,以在设备到货前核实各设备间的传输高度、占地净空及电气安全联锁装置。
清洁与维护
在美国,FDA法规将包装冰视为食品(《美国联邦法规》第21编第117部分),要求采用卫生级操作方式及耐腐蚀结构设计。封口机必须能在低温、高湿环境及常规冲洗条件下持续稳定运行,不发生电气故障。请确认特氟龙传送带、加热丝、硅胶压条等常用易损件可在无需大幅拆解的前提下快速检查与更换。
购买前测试封口质量
购前验证必须模拟真实工况运行,而非仅在台面上使用干燥空包装进行测试。
使用您的袋子与实际冰块进行测试
请使用您指定的袋材及达到目标装填重量的实际低温冰块对设备进行测试。干燥空袋测试无法模拟真实工况——此时袋表冷凝水及松散冰屑将对封口可靠性构成严苛考验。现场观摩一套运行中的 管状冰包装演示,可更直观地评估袋子在负载状态下的稳定性及封口行为。
在目标速度下连续运行测试
请在目标包装速度下连续运行测试至少30至60分钟。加热元件在持续接触低温薄膜时可能出现温度衰减,或邻近部件因热量积聚而过热。长时间连续运行下保持稳定的封口质量,远比短暂的最高速度演示更具参考价值。
储存与搬运后的封口检查
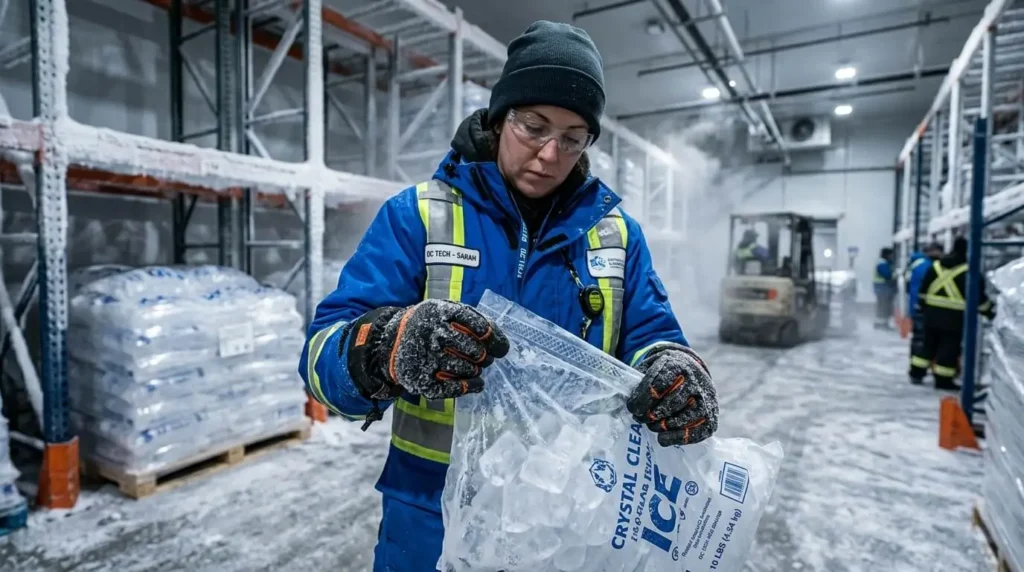
在低温冷藏环境(-10°C 至 -18°C)中存放24小时后,对封口完成的样品进行标准跌落测试与托盘堆叠测试。零下温度会使过热封口变脆,导致包装在搬运过程中开裂,即使封口刚完成时看似牢固。
对比设备的总拥有成本
除初始采购价格外,运行成本、耗材磨损及人工效率共同决定了设备的真实经济价值。请按三至五年周期计算总成本,涵盖采购价格、所需人工、能耗、易损件(加热元件和特氟龙封口带)以及预期废品率。若低价手动封口机在生产高峰期增加人工负担或导致更高废品率,则其长期使用成本反而更高。
关于冰袋封口机的常见问题
冰袋封口机能否打印日期码?
可以,通过选配安装于封口机本体或其旁侧的热转印、喷墨或压印装置实现。需验证打印内容在低温潮湿聚乙烯薄膜上的附着力与清晰度,并确认打码设备符合您的法规可追溯性要求。
已封口的冰袋能否重新开启并再次封口?
热封袋必须剪开才能开启,这会缩短袋体高度,通常无法实现有效再封口。金属丝或胶带封口虽可拆除,但袋口常发生拉伸或撕裂。任何产品返工操作均须符合食品安全与卫生规范。
冰袋能否带有提手或透气孔?
提手与透气孔通常在制袋阶段或由上游制袋设备完成,独立式封口机无法添加。若采用透气孔辅助托盘堆叠,请将其设置在远离封口区域的位置,以免削弱封口强度。